


在建材、化工、粮食、饲料这类车间里,大字符喷码机面对的工况往往比普通包装车间苛刻得多:空气里飘着粉尘,被喷的物料表面粗糙多孔,有时还带着轻微油污或潮气。很多企业反映设备"时好时坏"——刚换上新墨盒效果还行,用几天就开始断线、发虚、附着力差。其实多数情况下,问题不是设备坏了,而是工况在悄悄跟喷码效果"较劲"。要在这种环境下稳定赋码,得从几个环节系统应对。
粉尘对喷码的影响是多方面的,而且往往看不见摸不着,等发现问题的时候已经积累了一段时间。
首先是落在喷头上。空气里的细小粉尘会慢慢附着在喷头表面,和墨滴混合之后,原本该均匀喷出的墨线就会偏斜、分叉,喷出来的字自然就毛边、断线。其次是落在刚喷好的字迹上。墨还没来得及完全干透,粉尘就落在字面上,等于在字迹表面蒙了一层灰,远看发灰、近看模糊。再者,粉尘进入设备内部之后,会影响墨路的通畅和传感部件的灵敏度,时间一长,传感部件的灵敏度下降,设备状态就容易偏离正常区间。
所以粉尘环境下的不稳定,很多时候不是突发故障,而是一个缓慢积累的过程。
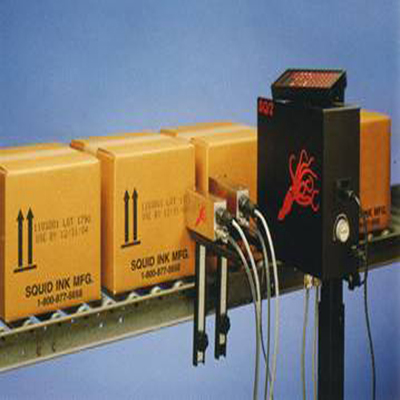
如果说粉尘是"空气里的干扰",那粗糙多孔的物料表面就是"物料本身的难题"。
这类材质的共同特点是表面不致密,有孔隙、有凹凸。墨滴落到上面之后,不是平整地铺展开,而是顺着孔隙往里渗,结果就是字迹边缘发虚、笔画变粗、颜色发淡。如果再赶上材质本身吸墨性强,同样的内容打上去,在致密表面清晰锐利,在粗糙表面就容易扩散、发虚。
更麻烦的是,粗糙表面往往还伴随着不平整和不规整。喷码机和被喷面之间的距离如果忽远忽近,墨滴飞行距离变了,落点和大小都会跟着变,喷出来的字就深浅不一、时大时小。这也是为什么在粗糙材质上喷码,标识一致性往往难保证。
应对这类工况,靠"买一台好机器"是不够的,得从设备选型、现场防护和日常作业三个层面一起抓。
设备选型上,要优先考虑喷头防护设计更好、墨路系统更适应粉尘环境的机型,而不是只看喷印速度和字符大小。防护做得好的设备,喷头不容易被粉尘侵扰,日常维护的频次自然就降下来。
现场防护上,可以通过加装局部遮挡、优化安装位置、改善作业区通风等方式,尽量减少粉尘直接落在喷头和刚喷好的字迹上。这些改造不一定复杂,但对稳定效果的提升往往很明显。
日常作业上,要养成固定频次的清洁和检查习惯,喷头状态、墨路通畅、喷印距离这些关键项按周期看一遍,别等出了问题再补救。同时根据物料特性调整喷印参数,让墨量、墨速和被喷面匹配起来,粗糙多孔材质上的附着力和清晰度才会稳。
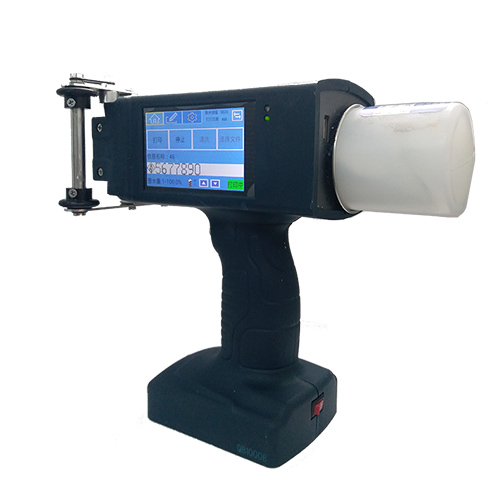
在粉尘粗糙工况下把喷码做稳,表面看是"字打得清楚",往深了看,背后连着的是现场管理和质量追溯。
字迹稳定,就不需要工人频繁停机补喷、人工描号,产线效率自然上来;标识一致,仓库和物流环节就不会因为字迹模糊而看错批次、发错货;追溯链路完整,真出现质量问题的时候,能顺着批号快速定位到生产时段和流向,不会翻箱倒柜找不到头绪。
反过来,如果喷码时好时坏,看似每次只是"几个字不清楚",但累积起来的返工成本、错发风险和追溯难题,其实远大于一台设备本身的投入。把稳定赋码当成一件长期要守住的事,比等出问题再修要划算得多。
粉尘和粗糙材质不是大字符喷码机"用不了"的理由,而是需要更系统应对的工况条件。从设备防护、现场环境到日常维护,几个环节配合到位,就算在条件相对艰苦的车间里,也能拿到清晰、一致、持久的喷印效果。
星创喷码设备长期服务这类工况场景,可以先结合您车间的实际物料和工况,评估更适配的赋码方案。
